Bir kampanyadan sonra sürünen bir radyant tüp, planlanan kapanmadan önce dökülen bir fırın silindiri, devreye alındıktan aylar sonra çukurlaşan bir lavabo silindiri; ilk şüpheli neredeyse her zaman malzeme kalitesidir. Uygulamada, oyuncu seçimi süreci sıklıkla suçu paylaşıyor. Santrifüj döküm boru, statik döküme göre daha yoğun, daha temiz ve daha eşmerkezli bir yapı sağlar ve birçok yüksek alaşımlı bileşim için dövmeden daha pratik bir yoldur. Asıl zorluk alaşımı, boyut toleranslarını ve tedarikçinin kalite kontrollerini gerçek hizmetle eşleştirmektir. Bu kılavuz, santrifüj döküm borunun ne olduğunu, radyant borular, fırın silindirleri, korozyon manşonları ve aşınma astarları için neden tercih edildiğini ve bir dökümhanenin çiziminizin gerektirdiğini sağlayabileceğinden nasıl emin olacağınızı açıklamaktadır.
Santrifüj Döküm Boru Nedir?
Santrifüj döküm, erimiş metalin kendi ekseni etrafında dönen bir kalıba dökülerek silindirik bir parça oluşturulmasıdır. Yatay bir makinede kalıp yatay bir eksen etrafında döner; dikey bir makinede, dikey bir makinenin etrafında. Yer çekiminin onlarca katına ulaşan merkezkaç alanı, sıvı metali kalıp duvarına doğru zorlar ve burada dış yüzeyden içeriye doğru katılaşır.
Bu yönlü katılaşma, sürecin tanımlayıcı özelliğidir. Büzülmeyi telafi edecek merkezi bir yükseltici bulunmadığından, statik dökümlerde yaygın olan merkez hattı gözenekliliği büyük ölçüde yoktur. Dış duvar yoğun ve ince taneli hale gelir. Aynı zamanda cüruf, cüruf ve daha hafif kalıntılar deliğe doğru taşınır ve burada talaşlı imalatla çıkarılması gereken bir katmanda kalırlar. Bu nedenle santrifüj döküm boru, döküm halindeki bitmiş bir boru değildir; delik işleme, tornalama ve çoğu durumda ısıl işlem sonrasında tek parça haline gelir.
Borular ve Rulolar için Santrifüj Döküm Neden Doğru İşlemdir?
Silindirik bir bileşen için kaynak bulma kararı genellikle statik kum dökümü, santrifüj döküm veya dövme ve haddelenmiş boruya göre yapılır. Aşağıdaki tablo pratik farklılıkları özetlemektedir.
Isıya dayanıklı, korozyona dayanıklı ve aşınmaya dayanıklı alaşımlar için boru oluşturma işlemlerinin karşılaştırılması | Süreç karakteristiği | Statik kum dökümü | Santrifüj döküm | Dövme ve haddelenmiş boru |
| Yoğunluk ve mikro yapı | İri taneler, büzülme ve mikro gözeneklilik riski | Yoğun, yönsel olarak katılaşmış, düşük gözeneklilik | Dövülmüş, tamamen yoğun |
| Alaşım esnekliği | Yüksek | Yüksek, including low-workability heat-resistant grades | Şekillendirilebilir kalitelerle sınırlıdır |
| eşmerkezlilik | Kalıp ve maça montajına bağlıdır | Delik işlemeden sonra iyi | Mükemmel |
| İç yüzey kalitesi | Döküm halinde, temizlenmesi gerekiyor | İşlenmiş delik standarttır | Pürüzsüz, işlenmiş veya soğuk çekilmiş |
| Takım ve parti maliyeti | Düşük kalıp maliyeti, daha yüksek reddedilme riski | Üretim partileri için verimli orta düzeyde takımlama | Yüksek tooling cost, large minimum orders |
Statik döküm, karmaşık geometriler ve küçük miktarlar için yararlı olmaya devam eder, ancak iç sağlamlığı, uzun süreli yüksek sıcaklık veya termal döngü altındaki santrifüj yapıyla eşleşemez. Dövme dikişsiz boru tamamen dövme bir yapı sunar, ancak östenitik ısıya dayanıklı birçok kalitenin dövülmesi zor veya imkansızdır. Fırın borularına hakim olan alaşım ailesi - GX40CrNiSi25-20, GX40NiCrSiNb35-26, GNiCr28W ve HP tipi 26Cr35Ni - tam olarak santrifüj dökümün yerini aldığı yerdir: işlenmiş malzemeye yakın mekanik bütünlüğe sahip kimyada dökümhane esnekliği.
Alaşım Seçimi: Kaliteyi Hizmetle Eşleştirin
Santrifüj döküm, seçilen malzemenin ne kadar iyi performans gösterdiğini kontrol eder; malzemenin yerini almaz. Seçim servis sıcaklığı, proses atmosferi, kimyasal ortam ve aşınma modu ile başlar.
Yaygın santrifüj döküm boru alaşımları ve bunların tipik servis koşulları | Alaşım kalitesi | Tipik hizmet | Temsili bileşenler |
| 1.4848 (GX40CrNiSi25-20) | Oksitleyici atmosferler, yaklaşık 1050°C'ye kadar sürekli hizmet | Radyant tüpler, fırın silindirleri, tepsiler ve demirbaşlar |
| 1.4852 (GX40NiCrSiNb35-26) | Yükseker creep loads, about 1100°C; niobium stabilizes carbides | Isıtma boruları, W-şeklindeki radyant borular, fırın alt topları |
| 2,4879 (GNiCr28W) | Şiddetli termal ve mekanik yükleme; tungsten matrisi güçlendirir | Isı eşanjör boruları, fırın silindirleri, vidalı konveyörler |
| HP tipi 26Cr35Ni | Reformasyon ve piroliz fırınları; 1000°C'nin üzerinde karbürizasyon direnci | Reformer tüpler, etilen kırma tüpleri |
| 316L (CF3M) | Aşındırıcı kimyasal ortam; düşük karbon kaynaklanabilirliği artırır | Korozyona dayanıklı manşonlar ve ekler |
| 2205 çift yönlü (CD3MN) | Klorür içeren ortam, stresli korozyon çatlamasına karşı direnç; 316L'den daha yüksek mukavemet | Kimyasal proses manşonları, basınç sınırlayıcı parçalar |
| 440C tipi | Yüksek hardness, abrasive wear | Öğütme değirmeni gömlekleri, kayan yüzeyler |
| GX280 (KMTBCr26) | Darbe ile şiddetli aşınma; %26 Cr beyaz demir | Aşınma kabukları, değirmen gömlekleri, madencilik ekipmanı kapakları |
Seçim hataları genellikle alt uçta aşırı belirleme veya üst uçta yetersiz belirlemeden kaynaklanır. 1.4848 boru, sıcaklık tavanına kadar ekonomiktir; bunun üzerinde, niyobyum taşıyan 1.4852, gözle görülür derecede daha iyi sürünme ömrü sağlar. Karbonlama reformer görevinde, HP tipi alaşımlar olağan cevaptır. Korozyon için pratik soru, ortamın klorür içerip içermediğidir: 316L genel asitleri iyi işler, ancak dubleks 2205 klorür çukurlaşmasına ve gerilimli korozyon çatlamasına çok daha iyi direnç gösterir ve daha yüksek dayanıklılık gücü sağlar. Aşınma hizmetinde seçim yalnızca ısı direncine değil, karbür tipine, sertliğe ve darbe toleransına bağlıdır.
Boyutsal Yetenek ve İşleme Ödeneği
Kimya malzemenin potansiyelini belirler; boyutları kurulup kurulamayacağına karar verir. Araştırma aşamasında iki rakam önemlidir: dökümhanenin çap aralığı ve maksimum uzunluğu. Yetenekli bir santrifüj döküm tedarikçisi, yüksek alaşımlı malzemede döküm uzunlukları 4000 mm'ye kadar olan dış çapları yaklaşık 50 mm'den 1000 mm'ye kadar kapsamalıdır.
İçerik açısından zengin iç katmanın delinerek çıkarılması gerektiğinden, santrifüj döküm boru her zaman nihai iç çaptan daha büyük bir deliğe sahip olarak belirtilir. Aynı mantık, döküm dış yüzeyinin çıkarılması gerektiğinde de geçerlidir. Deneyimsiz bir tedarikçi, siparişi kazanmak için daha küçük bir işleme ödeneği teklif edebilir ve delik içinde doğrulanmamış bölgeler bırakabilir. Güvenilir bir dökümhane minimum radyal toleransı belirleyecek, boruyu kendi atölyesinde işleyecek ve delme işleminden sonra duvar kalınlığını doğrulayacaktır.
En güvenli düzenleme, döküm halindeki bir boru yerine bitmiş bir boru satın almaktır. Tedarikçi, kalibre edilmiş boyutsal ekipmanlarla dış tarafı çevirebilmeli, içini delebilmeli, uçlara bakabilmeli ve sonucu inceleyebilmelidir. Döküm ve işleme tek bir çatı altında toplandığında tolerans sorumluluğu tek bir yerde kalır.
Önemli Kalite Kontrol Adımları
Malzeme sertifikası borunun kalitesini değil, yalnızca eriyiğin bileşimini kanıtlar. Aşağıdaki kontroller güvenilir bir tedarikçiyi genel bir atölyeden ayırır:
- Kimyasal bileşim doğrulaması: eriyik için doğrudan okuyan bir spektrometre ve parça parça pozitif malzeme tanımlaması için elde taşınan bir spektrometre.
- Metalografik inceleme: beklenen tane yapısını, karbür dağılımını ve aşırı mikro gözenekliliğin olmadığını doğrulayan boru duvarından alınan bir numune.
- Boyutsal inceleme: uzunluk boyunca duvar kalınlığı ölçümü ve ayrıca düzlüğün, yuvarlaklığın ve delik eşmerkezliliğinin doğrulanması. Büyük çaplar üç boyutlu taramadan yararlanır.
- Isıl işlem kayıtları: santrifüjle dökülen bileşenler normalde çözelti tavlama veya gerilim giderme sonrasında sağlanır. Gerçek zaman-sıcaklık tablosunu isteyin.
Boru bir fırın bobinine kaynaklanacaksa kenar hazırlığı, kök temizliği ve kaynak prosedürü yeterliliği hakkında bilgi alın. Isıya dayanıklı ve basınca bağlı hizmetlerde, delik yüzeyindeki küçük bir kusur, termal döngü altında hızlı bir şekilde çatlak başlangıç bölgesi haline gelir.
Santrifüj Döküm Boru Tedarikçisine Nasıl Nitelik Kazanılır?
Referanslarla başlayın. Dökümhanenin hangi fırın imalatçılarına, galvanizleme hatlarına, çelik tesislerine veya petrokimya firmalarına hizmet verdiğini sorun. Cevap size bir broşürden daha fazlasını anlatır.
- Seçtiğiniz çap ve alaşım için hangi dönüş hızı, kalıp kaplaması ve dökme sıcaklığı ayarlandı?
- Yıllık döküm kapasitesi nedir? Yılda birkaç bin ton aralığındaki kapasite, tutarlı parti tedarikini ve süreç içi denetimi destekler.
- Dökümhanenin kendi ısıl işlem fırınları ve işleme atölyesi var mı? Yalnızca döküm tedarikçileri, parçalar dışarıdaki bir atölyeye taşındıktan sonra düzgünlük ve eşmerkezlilik konusunda zorluk yaşıyor.
- Şirket içinde hangi denetim donanımı var? Doğrudan okumalı ve el tipi spektrometreler, metalografik analiz ve üç boyutlu tarama temeldir.
- Reddedilenler nasıl ele alınır? Cevap, belgelenmiş bir uygunsuzluk prosedürünü içermelidir.
Her yanıt kanıtla birlikte gelmelidir: dönüş hızı kayıtları, ısıl işlem çizelgeleri, denetim raporları ve uygunsuzluk verileri. Uluslararası alıcılar için lojistik de önemlidir. Uluslararası bir havaalanına, demiryolu bağlantılarına ve liman tesislerine kolay erişime sahip bir dökümhane, teslimat sürelerini kısaltır ve Avrupa, Güney Amerika veya Japonya'da yerleşik bir ihracat kaydı, sınır ötesi dokümantasyon ve paketleme gereksinimlerinin halihazırda yönetildiğini gösterir.
Santrifüjlü döküm boru, silindirik bir bileşenin yüksek sıcaklığa, aşındırıcı ortama veya aşındırıcı koşullara dayanması gerektiğinde varsayılan mühendislik cevabıdır. Süreç, statik dökümün gözeneklilik riskini ortadan kaldırır ve alaşım seçeneklerini, dövmenin ekonomik olarak üretebileceğinin ötesine taşır. Ancak avantaj yalnızca üç koşul karşılandığında ortaya çıkar: alaşım servis kapsamına uygundur, işleme payı temiz bir delik bırakır ve tedarikçi kompozisyonu, yapıyı ve boyutları uygun ekipmanla doğrular.
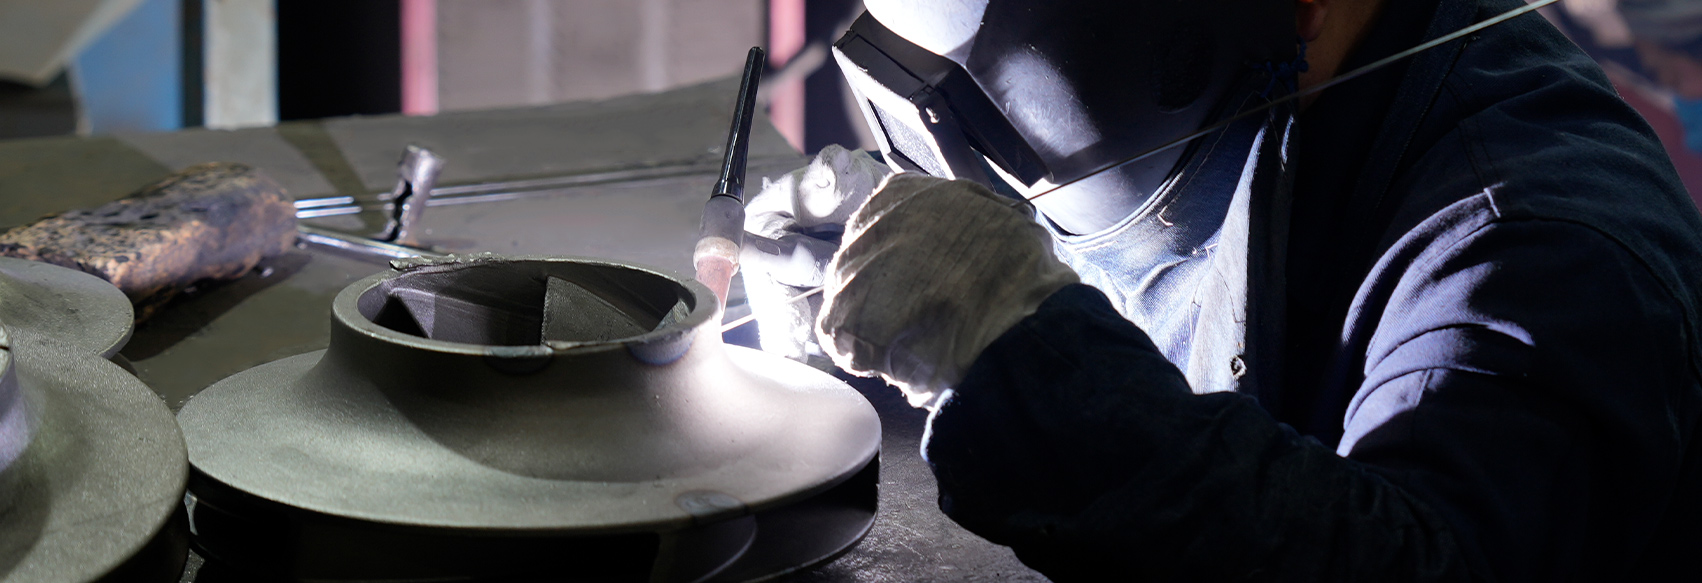
Çin'in Wuxi kentindeki dökümhanemizde, santrifüj döküm hatları, ısıl işlem ve mekanik bitirme işlemlerinin kurum bünyesinde gerçekleştirilmesiyle, dış çapı 50 mm'den 1000 mm'ye ve uzunluğu 4000 mm'ye kadar olan yüksek alaşımlı borular üretmektedir. Bir sonraki radyant tüpünüz, fırın rulonuz, lavabo rulonuz veya aşınma manşonunuz güvenilir bir santrifüj döküm boruya bağlıysa, bir çizim ve servis açıklamasıyla başlayın. Alaşım bir hesaplama meselesidir; süreç kontrolü bir kanıt meselesidir.