Aşınmaya Dirençli Çelik Boru Endüstriyel Hizmette Neden Başarısız Olur?
Toz haline getirilmiş kömür taşıyan bir pnömatik taşıma hattı, eğer boru kalitesi aşındırıcı görevine uygun değilse, bir işletme yılından daha kısa sürede ölçülebilir duvar kalınlığını kaybedebilir. Bulamaç taşıma, kül taşıma ve öğütme devreleri aynı şekilde davranır. Bu hasarı yavaşlatmak için aşınmaya dayanıklı çelik boru mevcuttur, ancak her türlü aşınmaya karşı tek bir kalite direnç göstermez. Doğru ürünü seçmeden önce borunun gerçekte nasıl arızalandığını anlamalısınız.
Endüstriyel uygulamalarda üç aşınma mekanizması hakimdir:
- Aşındırıcı erozyon. Yüksek hızda hareket eden ince parçacıklar boru duvarına sığ veya doğrudan bir açıyla çarpar. Her darbe az miktarda metali ortadan kaldırır ve birleşik etki, kademeli, yaygın bir incelmeye neden olur. Bu, pnömatik taşıma hatlarında, toz haline getirilmiş yakıt borularında ve siklon transfer sistemlerinde tipik mekanizmadır.
- Kayma aşınması. Daha kaba malzeme, yerçekimi veya yavaş akış altında borunun tabanı boyunca hareket eder. Parçacık yatağı yüzeye sürtünür ve hasar, yatay yolların ve dirseklerin ters tarafı boyunca cilalı bir oyuk şeklinde görünür.
- Darbe aşınması. Büyük veya ağır parçacıklar duvara yüksek enerjiyle çarpar. Yüzeyi cilalamak yerine ufalayıp deforme ederler ve sert malzemeleri çatlatabilirler. Darbe ağırlıklı hizmet, maksimum sertlikten ziyade yeterli dayanıklılık gerektirir.
Çok az kurulum yalnızca tek bir mekanizmadan muzdariptir. Kömürün yakılmasından kaynaklanan kül, çelik tesislerinden kaynaklanan sinter tozu ve maden cevheri bu üç saldırı biçimini de birleştirebilir. Yüksek sıcaklık, boru duvarını yumuşatarak resmi karmaşıklaştırırken, korozif ortam, koruyucu oksit katmanını sürekli olarak soyarak metal kaybını hızlandırır. Aşınma, ısı ve korozyon birlikte hareket ettiğinde malzeme seçimi basit bir sertlik kararı değil, bir uzlaşma haline gelir.
Pratik sonuç basittir: herhangi bir şeyi belirtmeden önce baskın başarısızlık modunu belirleyin. Darbenin hakim olduğu bir hat için seçilen sert kalite, zamanından önce çatlayabilir; aşındırıcı erozyon hattındaki tok ancak yumuşak kalite ise duvar kalınlığını hızlı bir şekilde kaybedebilir. Önce mekanizmayı tanımlayın, ardından malzemeyi eşleştirin.
Aşınmaya Dirençli Çelik Boru için Temel Malzeme Sınıfları
Yoğun aşındırıcı uygulamalar için karar genellikle iki yüksek performanslı aileye göre verilir: KMTBCr26 (GX280) gibi yüksek kromlu beyaz dökme demir ve 440C gibi martensitik paslanmaz çelik. İki paslanmaz aile daha, dubleks 2205 (CD3MN) ve östenitik 316L (CF3M), korozyonun hakim olduğu görevlere hizmet eder.
GX280 (KMTBCr26): Yüksek Kromlu Beyaz Dökme Demir
KMTBCr26, yüksek kromlu beyaz dökme demir ailesine aittir. Mikro yapısı yüksek miktarda sert krom karbür içerir ve bu karbürler aşınma direncinin gerçek kaynağıdır. Tipik sertlik değerleri, ısıl işleme ve kesit kalınlığına bağlı olarak 58 ila 62 HRC civarında bildirilmektedir. Bu kalite, aşındırıcı erozyon ve kayma aşınmasında iyi performans gösterir; bu nedenle madencilik, taşlama ve malzeme taşıma ekipmanlarında görülür. olarak üretiyoruz GX280 KMTBCr26 aşınmaya dayanıklı iç silindirler . Aşınmadan önce çatlama veya kimyasal saldırının ortaya çıkacağı şiddetli darbe yükleri veya güçlü aşındırıcı ortamlar için doğru seçim değildir.
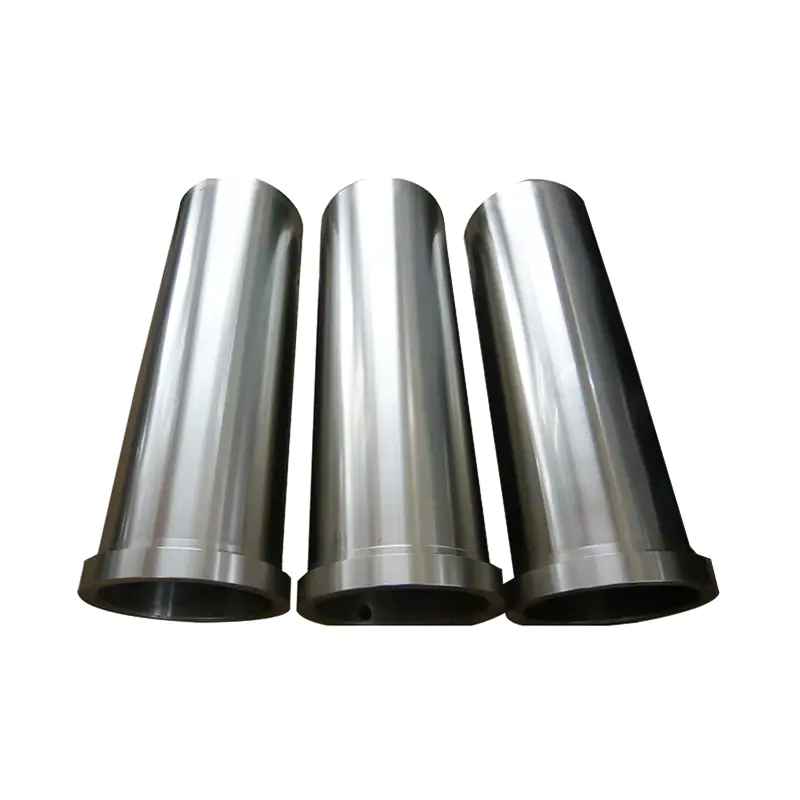 Özel Santrifüj Döküm GX280 (KMTBCr26) aşınmaya dayanıklı iç silindir Tedarik Wuxi Dongmingguan Special Metal Manufacturing Co., Ltd., Çin Santrifüj Döküm GX280 (KMTBCr26) aşınmaya dayanıklı iç silindirdir. Tedarik... Ürünü Görüntüle →
440C: Martensitik Paslanmaz Çelik
440C yüksek karbonlu martensitik paslanmaz çeliktir. Sertleşme ve temperleme sonrasında yaklaşık 58 ila 60 HRC'ye ulaşır. Krom içeriği, sade karbon çeliğine veya düşük alaşımlı aşınma plakasına göre belirgin şekilde daha iyi korozyon direnci sağlar, bu nedenle aşındırıcı parçacıkların nem veya hafif aşındırıcı bir maddeyle ulaştığı hizmetlere uygundur. Takas ise sıcaklıktır: kabaca 400°C'nin üzerinde uzun süreli servis, malzemenin aşırı temperlenmesine neden olur ve sertliği azaltır. Bizim 440C yüksek sertlikte taşlama iç silindirleri Bu sınıfı nemli, aşındırıcı ortamlar için kullanın.
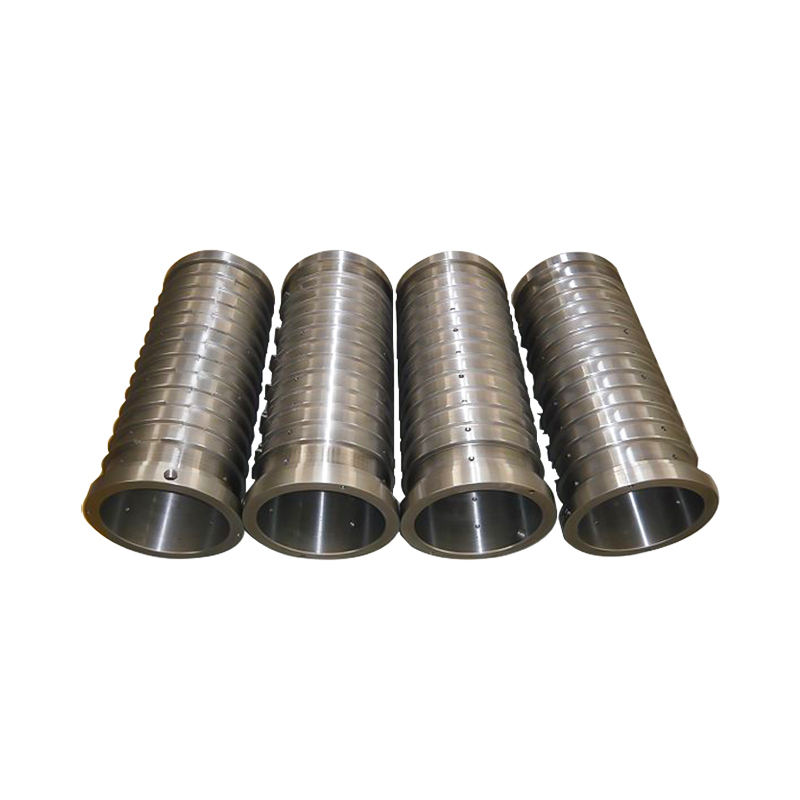 Özel Santrifüj Döküm 440C yüksek sertlikte taşlama iç silindir Tedarikçiler, Wuxi Dongmingguan Özel Metal Manufacturing Co., Ltd., Çin Santrifüj Döküm 440C yüksek sertlikte taşlama iç silindir Tedarikçisidir... Ürünü Görüntüle →
2205 ve 316L: Korozyona Dayanıklı Paslanmaz Kaliteler
Duplex 2205 (CD3MN) ve östenitik 316L (CF3M) sertlikleri nedeniyle seçilmemiştir. Taşınan ortamın aşındırıcı olduğu ve mekanik görevin orta düzeyde olduğu durumlarda seçilirler. Sertlikleri yüksek alaşımlı aşınma derecelerinden çok daha düşüktür, ancak çukurlaşma dirençleri ve genel korozyon performansları çok daha iyidir. Aşınmaya dayanıklı bir boru sisteminde bu malzemeler genellikle astarlı veya bimetal tasarımda yapısal veya korozyon önleyici katman görevi görür.
Aşınmaya dayanıklı çelik boru seçimi için tipik malzeme karşılaştırması; değerler sektöre özgü aralıkları temsil eder ve gerçek hizmet durumuna göre doğrulanmalıdır. | Sınıf | Malzeme Sınıfı | Tipik Sertlik | Korozyon Direnci | En Uygun |
| GX280 (KMTBCr26) | Yüksek kromlu beyaz dökme demir | Yaklaşık. 58 ila 62 HRC | Orta | Madencilik, kül ve öğütme devrelerinde aşındırıcı erozyon ve kayma aşınması |
| 440C | Martensitik paslanmaz çelik | Yaklaşık. Sertleştikten sonra 58 ila 60 HRC | iyi | Nem veya hafif aşındırıcı maddelerle aşındırıcı aşınma |
| 2205 (CD3MN) | Dubleks paslanmaz çelik | Yaklaşık. 30 HRC | Mükemmel | Orta derecede aşınmaya sahip aşındırıcı ortam |
| 316L (CF3M) | Östenitik paslanmaz çelik | Yaklaşık. 90 HRB | Mükemmel | Düşük aşınmayla korozyonun hakim olduğu görev |
Takas dört yönde çalışır: sertlik, tokluk, korozyon direnci ve maliyet. Veri sayfasındaki en sert kaliteyi varsayılan olarak ayarlamadan önce hangi özelliğin borunun ömrünü gerçekten sınırladığını doğrulayın.
Aşınmaya Dirençli Çelik Boru İçin Santrifüj Döküm Neden Önemlidir?
Kalite, malzemenin ne yapabileceğini tanımlar ancak üretim süreci, borunun gerçekten bunu sağlayıp sağlamadığını belirler. Savurma döküm, statik dökümlerin ve kaynaklı imalatların nadiren eşleştiği yapısal avantajlar sağlar.
Santrifüj döküm sırasında erimiş metal dönen bir kalıba dökülür ve kalıp duvarına doğru bastırılır. Santrifüj alanı, daha hafif kalıntıları ve çözünmüş gazları iç yüzeye doğru iter ve burada makineyle temizlenirler. Sonuç, statik döküme göre çok daha az büzülme gözenekliliğine sahip, yoğun, ince taneli bir yapıdır. Yapı duvar boyunca tutarlı olduğundan sertlik uzunluk ve kalınlık boyunca eşit olarak dağıtılır. Tekdüzelik önemlidir: dağınık yumuşak noktalar eşit olmayan bir şekilde aşınır ve en zayıf bölgede erken başarısız olur.
Süreç aynı zamanda pratik bir boyut aralığı da sunuyor. Yüksek alaşımlı santrifüj dökümler, çoğu endüstriyel taşıma, besleme ve boşaltma hatlarını kapsayan, 50 mm'den 1000 mm'ye kadar çap ve 4000 mm'ye kadar uzunlukta üretilebilir. Kaynaklı boruyla karşılaştırıldığında, santrifüj döküm borunun uzunlamasına dikişi ve ısıdan etkilenen bölgesi yoktur, dolayısıyla tercihen çatlayacak veya aşınacak mikro yapısal zayıf çizgi yoktur. Bizim santrifüj döküm aşınmaya dayanıklı çelik borular tam olarak bu nedenlerden dolayı bu süreç rotasını izleyin.
Bir sınırlamayı aklınızda bulundurun. Savurma döküm yuvarlak bileşenler için idealdir ancak malzemenin sıcaklık tavanını değiştirmez. Eğer görev öncelikle aşınmadan ziyade ısıdan kaynaklanıyorsa, özel bir ısıya dayanıklı çelik boru daha güvenli spesifikasyon olabilir.
Aşınmaya Dirençli Çelik Boru Spesifikasyonunuzu Nasıl Tanımlayabilirsiniz?
Yararlı bir spesifikasyon, çalışma koşullarını malzeme, sertlik ve geometri parametrelerine dönüştürür. Bu beş adımı kullanın ve her sayıyı belgeleyin.
- Aşınma tipini ve aşındırıcı özelliklerini tanımlayın. Parçacık sertliğini, boyutunu, şeklini, hızını ve çarpma açısını kaydedin. Beslemenin kuvars veya alümina içermesi ve darbe açısının dik olması durumunda aşındırıcı erozyon hakim olacaktır ve KMTBCr26 gibi karbür açısından zengin bir kalite uygundur.
- Çalışma sıcaklığı aralığını belirleyin. Yaklaşık 400°C'nin üzerinde birçok yüksek kromlu demir, karbürler kabalaştıkça ve matris yumuşadıkça sertliğini kaybeder. Seçilen kalitenin gerçek duvar sıcaklığına göre sıcak sertliği belgelediğini doğrulayın.
- Aşındırıcı ortamı değerlendirin. Asitler, alkaliler veya yüksek klorürlü sıvılar mevcutsa düz aşınma derecesi, sertliği yüksek olsa bile korozyon nedeniyle başarısız olur. Martensitik, dubleks veya östenitik paslanmaz malzeme kullanın veya astarlı kompozit tasarım kullanın.
- Boyutları ve uç bağlantılarını onaylayın. Dış çapı, duvar kalınlığını, uzunluğu ve flanş veya eğim hazırlığını belirtin. Santrifüj döküm toleransları haddelenmiş borulardan farklıdır, dolayısıyla çizim döküm sürecini yansıtmalıdır.
- Yaşam döngüsü maliyetini karşılaştırın. Birinci sınıf bir aşınma sınıfının ilk maliyeti daha yüksektir, ancak daha uzun hizmet ömrü, değiştirme işçiliği ve arıza süresi de dahil edildiğinde genellikle toplam maliyeti azaltır. Metre boru başına fiyatı değil, taşınan malzemenin tonu başına maliyetini hesaplayın.
Madencilik tüm bu sürecin iyi bir örneğidir. Kaba cevher transfer hattı kayma aşınmasını, darbeyi ve ara sıra nemi birleştirir. Bu kombinasyon, kalın duvarlı, yüksek kromlu demir tasarımına işaret ediyor; yüksek verimli madencilik makineleri muhafazaları . Önemli olan, başka bir tesiste çalışan eski bir spesifikasyonu yeniden kullanmak yerine, işletim verilerini ölçülebilir parametrelere dönüştürmektir.
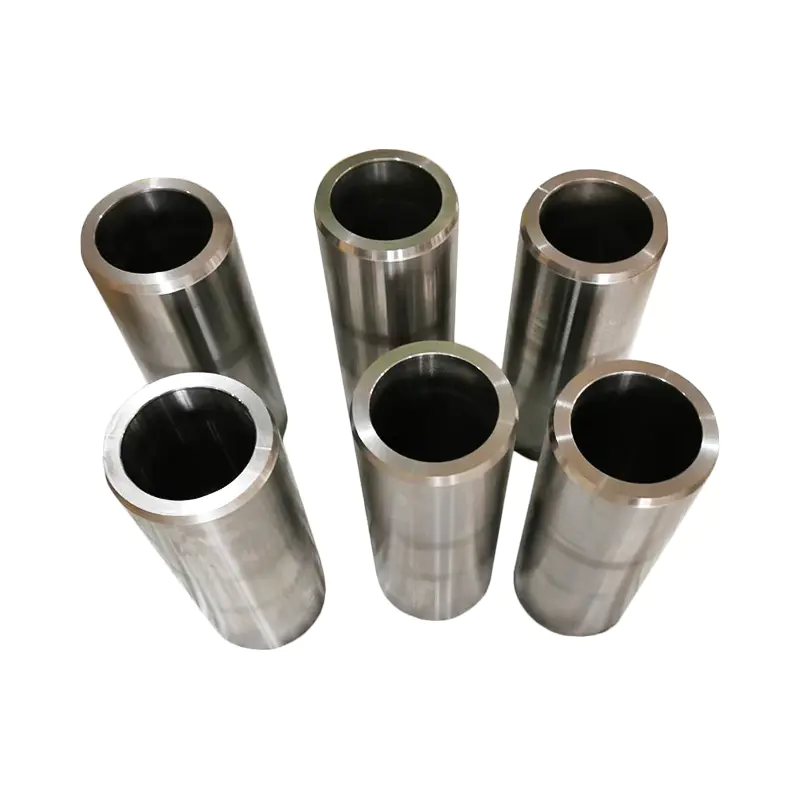 Özel Santrifüj Döküm GX280 (KMTBCr26) Yüksek verimli madencilik makineleri cas Wuxi Dongmingguan Special Metal Manufacturing Co., Ltd., Çin Santrifüj Döküm GX280 (KMTBCr26) Yüksek verimli madencilik makine üreticisidir... Ürünü Görüntüle →
Aşınmaya Dirençli Çelik Boru için Kalite Kontrol ve Tedarikçi Değerlendirmesi
Aşınmaya dayanıklı bir boru doğru görünebilir ve kimyasal bileşim veya mikro yapı yanlışsa yine de erken arızalanabilir. Döküm prosesi ve ısıl işlem nihai özelliklere karar verir; Tedarikçi değerlendirmesi bunların arkasındaki kontrollere odaklanmalıdır.
Denetim sırasında dört alanı kontrol edin:
- Kompozisyon kontrolü. Güvenilir bir tedarikçi, eriyiği doğrudan okuyan bir spektrometreyle doğrular ve gelen malzemeyi el tipi analizörlerle kontrol eder. Bileşim kayması doğrudan sertliği ve karbür hacmini değiştirir.
- Mikroyapı doğrulaması. Metalografik analiz, karbürlerin doğru türde, boyutta ve dağılımda bulunduğunu doğrular. Bu, aşınma direncinin mikroskobik garantisidir ve gözle kontrol edilemez.
- Boyutsal inceleme. 3D tarayıcı veya eşdeğer bir sistem yuvarlaklığı, iç delik toleransını ve duvar kalınlığı tutarlılığını doğrular. Savurma dökümler sadece dökümden sonra değil, talaşlı imalattan sonra da kontrol edilmelidir.
- Proses izlenebilirliği. Her parti için ısı numaralarını, proses rotalarını, ısıl işlem kayıtlarını ve muayene raporunu isteyin. İzlenebilirlik, tekrarlanabilir üretimi tek seferlik şanstan ayıran şeydir.
Tesisimizin kalite kontrol ekipmanları arasında direkt okumalı spektrometreler, el tipi spektrometreler, metalografik analizörler ve 3D tarayıcı bulunmakta olup, yıllık döküm kapasitemiz 5000 tondur. Ciddi bir değerlendirme için temsili denetim raporları isteyin ve mümkünse önerilen üretim partisinden numune alınmasına tanık olun.
Sonuç: Güvenilir, Aşınmaya Dirençli Bir Boru Çözümü Oluşturmak
Güvenilir, aşınmaya dayanıklı bir boru çözümü tekrarlanabilir bir sırayı takip eder: Baskın arıza modunu belirleyin, malzeme kalitesini eşleştirin, üretim sürecini onaylayın, spesifikasyonu ölçün ve tedarikçiyi denetleyin. Herhangi bir adımı atlamak, sorunun hattaki bir sonraki bileşene kaymasına neden olur.
Dökümden ısıl işleme ve son kontrole kadar tüm rotayı kontrol eden bir üretici ile çalışmak aynı zamanda koordinasyon riskini de azaltır. Bir süreç kaydı, bir kalite standardı ve bir sorumluluk noktası alırsınız.
Bir tedarikçiye yaklaştığınızda yalnızca boru boyutunu değil, işletme verilerini de verin. Aşındırıcı türünü, parçacık boyutunu ve hızını, sıcaklığı, aşındırıcı ortamı ve gerekli boyutları sağlayın. Bu ayrıntılarla yetkili bir dökümhane, spesifik hizmetiniz için doğru kaliteyi, doğru döküm rotasını ve gerçekçi bir teslimat planını önerebilir.